Invar 加工:让零件尺寸在温度变化中保持稳定
发送您的图纸。我们为您匹配能加工 Invar 36、Super Invar 和 Kovar,并了解应力消除工序的加工厂。24 个工作小时内回复。
一根 1 米长的棒材,升温 10 °C 后的膨胀量
- 6061 铝合金0.236 mm
- 316 不锈钢0.160 mm
- 碳钢0.117 mm
- Invar 360.013 mm
您的零件需要用 Invar 吗?
Invar 无论是材料成本还是加工成本都更高,只有当普通合金的膨胀量会超出您的公差时才值得使用。请输入关键长度、温度变化范围以及需要保持的公差。
不会发送任何数据。此工具在您的浏览器中运行,使用的是典型膨胀数值。
| 材料 | 典型热膨胀系数(ppm/°C) | 膨胀量(mm) | 是否在公差内 |
|---|---|---|---|
| 6061 铝合金 | 23.6 | ||
| 316 不锈钢 | 16.0 | ||
| 碳钢 | 11.7 | ||
| Kovar | 5.5 | ||
| Invar 36 | 1.3 | ||
| Super Invar | 0.6 |
为什么 Invar 零件要分阶段加工
切削会在零件表面留下应力并造成冷作硬化。对 Invar 来说,这会带来两个问题:零件可能在离开机床后的几天内发生变形,其膨胀系数也可能超出质保书上标明的数值。这就是为什么加工顺序和机床本身同样重要。
一次性加工
粗加工和精加工在同一次装夹中完成,直接从棒料加工成零件。
- 粗加工留下的内应力仍留在零件中
- 检测完成后,平面度和位置可能继续漂移
- 适合公差较松、对温度不敏感的零件
分阶段加工
先粗加工,再应力消除,然后以轻切削完成精加工。图纸要求时再进行稳定化处理。
- 零件在切削最终表面前已经稳定下来
- 膨胀系数保持接近退火状态下的数值
- 报价中会增加一次炉次和第二次装夹
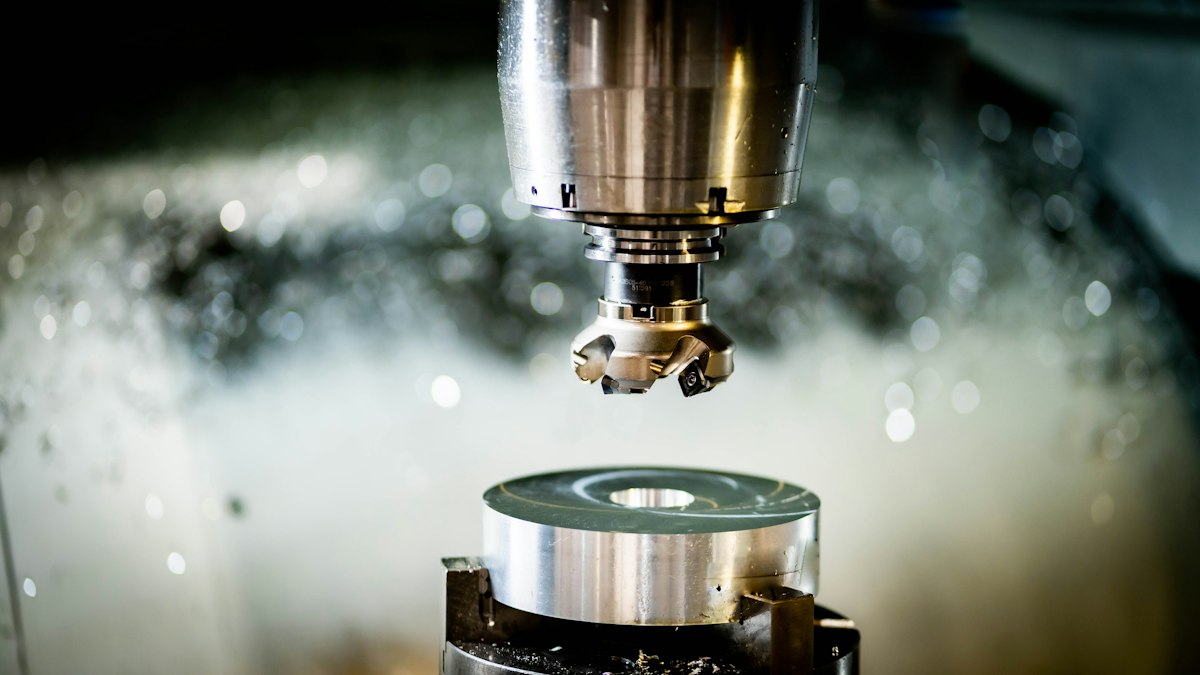
粗加工
去除大部分余量,在所有关键面上均匀留出加工余量。
应力消除
加热零件以释放切削带来的内应力。具体周期由合金规范或图纸规定。
精加工
用锋利刀具轻切削达到最终尺寸,避免再次在表面产生冷作硬化。
稳定化处理与检测
对要求最高的光学零件,还需进行稳定化处理。零件需静置回温至 20 °C 后才能测量。
Invar 36、Super Invar、Kovar 与 Alloy 42
加工厂在报价时常将四种合金统称为 Invar。以下为典型数值,并非承诺。为您报价的加工厂会确认其在您具体几何形状上能保证的实际数值。
| 合金 | 典型热膨胀系数(ppm/°C) | 常见用途 | 加工要点 | 典型公差 |
|---|---|---|---|---|
| Invar 36Fe-36Ni,ASTM F1684 | 1.2 至 1.6 | 光学安装座、复合材料铺层模具、计量测量框架 | 粘性大,会像奥氏体不锈钢一样冷作硬化。需先粗加工,再应力消除,最后精加工。 | ±0.01 至 ±0.025 mm |
| Super InvarFe-32Ni-5Co | 0.3 至 0.6 | 望远镜与激光结构件、空间光学器件 | 加工方式与 Invar 36 相近。低膨胀特性只在较窄的温度范围内保持。 | ±0.01 至 ±0.025 mm |
| KovarFe-29Ni-17Co,ASTM F15 | 5.0 至 5.5 | 玻璃与陶瓷封接件、电子器件封装、引脚密封件 | 比 Invar 更耐磨。封接前通常需退火并清洗。 | ±0.01 至 ±0.025 mm |
| Alloy 42Fe-42Ni,ASTM F30 | 4.0 至 6.0 | 引线框架、封接件、双金属零件 | 切削特性相近。多为薄壁零件,平面度主要由夹具决定。 | ±0.025 mm 是更稳妥的目标 |
Invar 零件的常见应用领域
每个行业都有各自的文件要求。请在询价单中说明所需的材料质保书、CTE 实测数据、首件检验或洁净度要求,我们会据此匹配熟悉相关流程的加工厂。
光学与光子学
镜头座、反射镜安装座和激光腔间隔件,需在室温升高时仍保持对准。
复合材料模具
碳纤维零件的铺层模具和芯模。Invar 在高压罐固化过程中的膨胀量与层压板接近。
航天
在轨道上经历大幅温度变化的仪器工作台、天线零件和光学结构件。
半导体与计量
几微米的漂移就算缺陷的框架、基准板和量具类零件。
低温工程
能降到液氮或 LNG 温度、且不会与配合件脱离的夹具和接头。
电子封装
与玻璃或氧化铝陶瓷相匹配的 Kovar 盖板、密封环和引脚密封件。
流程说明
您提交一份询价单,我们给出一份简短的匹配加工厂清单。没有竞价平台,订单环节也没有中间商。
提交您的询价单
上传 STEP 文件或 PDF 图纸,说明合金、数量、公差和热处理要求。大约只需三分钟。
我们匹配最多 3 家加工厂
我们会阅读图纸,挑选出能加工该合金、并能完成您零件所需应力消除工序的加工厂。您会在24 个工作小时内收到我们的回复。
加工厂直接为您报价
每家加工厂都会附带报价直接联系您。您可以比较报价、提出问题,并向您选择的加工厂下单。
- 材料Invar 和 Kovar 都是镍合金。棒材和板材的价格是不锈钢的数倍,厚板到货可能要等数周。
- 切削速度这类合金粘性大且容易冷作硬化。加工厂要用比钢材更低的转速,并更频繁地换刀。
- 热处理每一道应力消除工序都意味着一次炉次、一次装卸和第二次装夹精加工。稳定化处理会再增加工序。
- 公差与检测精密件要在回温至 20 °C 后才能测量。三坐标测量机上的平面度和位置检测都需要真实的时间成本。
- 认证与记录出厂质保书是常规项目。针对您材料批次的实测热膨胀系数数据或完整检测报告需要额外付费。
加工 Invar 或 Kovar?获取适合您工厂的询价单。
加工厂在付费前可先查看每份请求的预览,并直接与采购方对接。我们不从订单中收取任何佣金。
采购方常见问题
还有其他问题?请发邮件至 。
这项服务对采购方是免费的吗?
是的。提交询价单或收到报价都不收取任何费用。加工厂为获得匹配的询价单付费。价格、条款和交货方式由您与加工厂自行商定。
谁能看到我的图纸?
加工厂最初只会看到一份简短的预览,包含零件类型、合金、尺寸、数量和公差,不包含您的姓名、公司或文件。您的联系方式和文件只会发送给被匹配的加工厂,最多 3 家。如果您要求签署保密协议(NDA),我们会在协议签署前暂扣文件。
你们自己加工 Invar 零件吗?
不。我们是一家匹配服务机构,不是加工厂。为您报价的加工厂负责实际加工和热处理,您直接向他们下单。
加工厂能提供 Invar 材料质保书吗?
大多数加工厂采购的 Invar 36 棒材和板材符合 ASTM F1684,Kovar 符合 ASTM F15,并附有标明化学成分的出厂质保书。如果您需要针对具体材料批次的实测热膨胀系数数据,请在询价单中说明,这会增加成本和交货周期,因此加工厂需要提前知道。
应力消除和稳定化处理由谁负责?
由加工厂负责,可能使用自有炉子,也可能通过其长期合作的热处理商完成。请在询价单中说明图纸是否要求应力消除或完整的稳定化处理周期,我们会匹配能完成该工艺的加工厂。
我可以发送哪些文件格式?
三维模型请用 STEP 或 IGES 格式,另附一份标注公差、合金规格和热处理要求的 PDF 图纸。DWG 和 DXF 格式同样适用。STEP 文件配合 PDF 图纸能获得最准确的报价。