Обработка Invar для деталей, сохраняющих размер при изменении температуры
Отправьте чертёж. Мы подберём цех, который обрабатывает Invar 36, Super Invar и Kovar и знает последовательность снятия напряжений. Ответ в течение 24 рабочих часов.
Стержень длиной 1 м при нагреве на 10 °C увеличивается на
- Алюминий 60610.236 мм
- Нержавеющая сталь 3160.160 мм
- Углеродистая сталь0.117 мм
- Invar 360.013 мм
Нужен ли вашей детали Invar?
Invar дороже и в материале, и в обработке. Он оправдан только тогда, когда обычный сплав расширится сильнее вашего допуска. Введите важную длину, перепад температуры и допуск, который нужно удержать.
Ничего не отправляется. Расчёт выполняется прямо в вашем браузере и использует типовые значения расширения.
| Материал | Типовой CTE (ppm/°C) | Расширение (мм) | В пределах допуска |
|---|---|---|---|
| Алюминий 6061 | 23.6 | ||
| Нержавеющая сталь 316 | 16.0 | ||
| Углеродистая сталь | 11.7 | ||
| Kovar | 5.5 | ||
| Invar 36 | 1.3 | ||
| Super Invar | 0.6 |
Почему детали из Invar обрабатывают в несколько этапов
Резание создаёт напряжения и наклёп на поверхности детали. Для Invar это приводит к двум проблемам: деталь может сместиться через несколько дней после снятия со станка, а её расширение может превысить значение, указанное в сертификате. Поэтому последовательность обработки важна не меньше, чем сам станок.
Обработка за один проход
Черновая и финишная обработка в одной установке, напрямую от прутка к готовой детали.
- Напряжения от черновой обработки остаются в детали
- Плоскостность и позиция могут сместиться уже после контроля
- Подходит для свободных допусков или деталей, не критичных к температуре
Обработка по этапам
Черновая обработка, снятие напряжений, затем финишная обработка лёгкими проходами. Стабилизация, если это требует чертёж.
- Деталь стабилизируется до обработки финальных поверхностей
- Расширение остаётся близким к значению после отжига
- В смету добавляется прогон печи и вторая установка
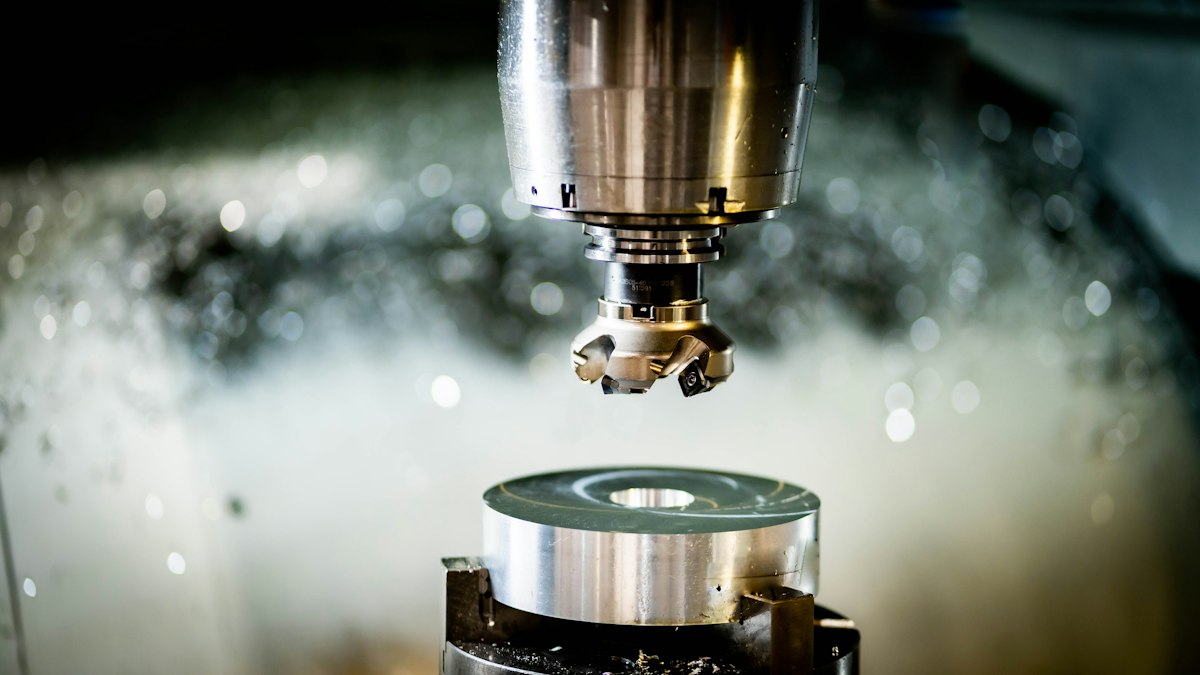
Черновая обработка
Снимается основная часть припуска, на всех важных поверхностях оставляется равномерный запас.
Снятие напряжений
Деталь нагревают, чтобы высвободить напряжения, возникшие при резании. Цикл задаётся маркой сплава или чертежом.
Финишная обработка
Лёгкие проходы острым инструментом до окончательного размера без повторного наклёпа поверхности.
Стабилизация и контроль
Для самых требовательных оптических деталей следует дополнительный цикл стабилизации. Деталь выдерживают при 20 °C перед измерением.
Invar 36, Super Invar, Kovar и Alloy 42
Четыре сплава с низким расширением, которые цеха предлагают под именем Invar. Это типовые значения, а не гарантия. Цех, который даёт вам предложение, подтвердит, что он может удержать именно на вашей геометрии.
| Сплав | Типовой CTE (ppm/°C) | Применение | Особенности обработки | Типовой допуск |
|---|---|---|---|---|
| Invar 36Fe-36Ni, ASTM F1684 | 1.2 до 1.6 | Основания зеркал, оснастка для укладки композитов, метрологические рамы | Вязкий и склонный к наклёпу материал, как аустенитная нержавеющая сталь. Черновая обработка, снятие напряжений, затем финишная обработка. | ±0.01 до ±0.025 мм |
| Super InvarFe-32Ni-5Co | 0.3 до 0.6 | Конструкции телескопов и лазеров, космическая оптика | Обрабатывается почти так же, как Invar 36. Низкое расширение сохраняется только в более узком диапазоне температур. | ±0.01 до ±0.025 мм |
| KovarFe-29Ni-17Co, ASTM F15 | 5.0 до 5.5 | Стеклянные и керамические герметичные спаи, корпуса электронных компонентов, вводы | Прочнее Invar. Обычно отжигается и тщательно очищается перед спаиванием. | ±0.01 до ±0.025 мм |
| Alloy 42Fe-42Ni, ASTM F30 | 4.0 до 6.0 | Рамки корпусов ИС, герметичные спаи, биметаллические детали | Резание похоже на другие сплавы этой группы. Часто тонкие детали, поэтому плоскостность определяется приспособлением. | ±0.025 мм как более безопасная цель |
Где применяются детали из Invar
У каждой отрасли свои требования к документации. Укажите в запросе сертификаты материала, данные измерений CTE, контроль первого образца или требования к чистоте, чтобы мы подобрали цех, уже работающий по этим правилам.
Оптика и фотоника
Основания линз, крепления зеркал и распорки лазерных резонаторов должны сохранять юстировку при нагреве помещения.
Оснастка для композитов
Оснастка для укладки и мандрели для деталей из углеволокна. Invar расширяется почти так же, как ламинат в автоклаве.
Авиакосмическая отрасль
Приборные платформы, детали антенн и оптические конструкции, работающие при больших перепадах температуры на орбите.
Полупроводники и метрология
Рамы, эталонные плиты и калибровочные детали, где смещение на несколько микрон уже считается дефектом.
Криогеника
Оснастка и узлы, работающие вплоть до температуры жидкого азота или СПГ без отрыва от сопрягаемой детали.
Электронная упаковка
Крышки, кольца герметизации и вводы из Kovar, совместимые по расширению с алюмооксидной керамикой или стеклом.
Как это работает
Один запрос от вас. Короткий список подходящих цехов. Без площадки для торгов и без посредника в заказе.
Отправьте запрос
Загрузите STEP-файл или PDF-чертёж, укажите сплав, количество, допуски и требования по термообработке. Занимает около трёх минут.
Мы подбираем до 3 цехов
Мы изучаем чертёж и выбираем цеха, которые обрабатывают этот сплав и способны провести нужное снятие напряжений. Вы получите ответ в течение 24 рабочих часов.
Цеха дают предложение напрямую вам
Каждый цех связывается с вами с коммерческим предложением. Вы сравниваете, задаёте вопросы и размещаете заказ у выбранного цеха.
Что определяет цену детали из Invar
Предложение на Invar обычно оказывается заметно выше, чем на ту же деталь из нержавеющей стали. Пять факторов объясняют большую часть разницы, и некоторые из них можно изменить прямо на чертеже.
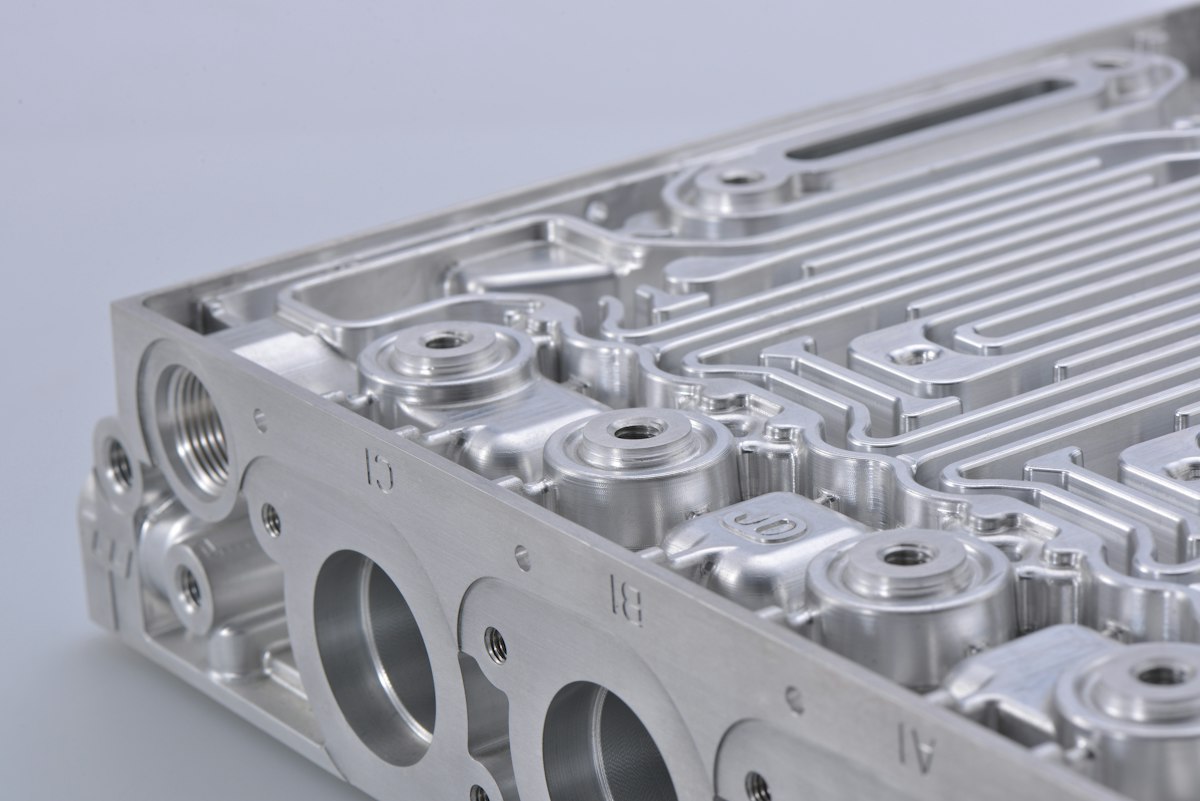
- МатериалInvar и Kovar это никелевые сплавы. Прутки и плиты стоят в разы дороже нержавеющей стали, а поставка толстой плиты может занимать недели.
- Скорость резанияСплав вязкий и быстро наклёпывается. Цеха работают на меньших скоростях и чаще меняют инструмент, чем при обработке стали.
- ТермообработкаКаждый этап снятия напряжений требует прогона печи, переустановки и повторного закрепления для финишной обработки. Цикл стабилизации стоит дополнительно.
- Допуски и контрольДетали с жёсткими допусками измеряют при 20 °C после термостабилизации. Контроль плоскостности и позиции на КИМ занимает реальное время.
- Сертификация и документацияСертификат завода это обычная практика. Измеренные данные CTE для вашей партии или полный отчёт контроля стоят дополнительно.
Чертёж уже готов?
Отправьте короткую версию запроса прямо сейчас. Мы уточним всё, чего не хватает. Если хотите сразу указать все детали, используйте полную форму запроса.
Ваши файлы попадают только к подобранным цехам. Запросите NDA, и ничего не будет передано до его подписания.
Обрабатываете Invar или Kovar? Получайте запросы, подходящие вашему цеху.
Цеха видят превью каждой заявки до оплаты и работают с покупателем напрямую. Мы не берём комиссию с заказа.
Вопросы покупателей
Остались вопросы? Пишите на .
Услуга бесплатна для покупателей?
Да. Вы ничего не платите за отправку запроса или получение коммерческих предложений. Цеха оплачивают подобранные заявки. Цену, условия и сроки поставки вы согласуете с цехом напрямую.
Кто увидит мой чертёж?
Первый цех видит только короткое анонимное превью: тип детали, сплав, размеры, количество и допуски. В превью нет вашего имени, компании и файлов. Контактные данные и файлы получают только подобранные цеха, не более 3. Если вы запросили NDA, файлы остаются у нас до подписания NDA.
Вы сами обрабатываете детали из Invar?
Нет. Мы сервис подбора, а не цех механической обработки. Сами детали обрабатывают и термообрабатывают цеха, которые вам отвечают, и заказ вы размещаете напрямую у них.
Могут ли цеха предоставить сертификат на материал Invar?
Большинство цехов закупают прутки и плиты Invar 36 по ASTM F1684, Kovar по ASTM F15, с сертификатом завода на химический состав. Если вам нужны реально измеренные данные CTE для вашей партии материала, укажите это в запросе. Это увеличивает стоимость и срок, поэтому цеху нужно знать об этом заранее.
Кто выполняет снятие напряжений и стабилизацию?
Цех, который обрабатывает деталь, либо в своей печи, либо через подрядчика по термообработке, с которым он работает. Укажите в запросе, если чертёж требует снятия напряжений или полного цикла стабилизации, и мы подберём цех, способный провести именно такой цикл.
Какие форматы файлов можно отправить?
STEP или IGES для 3D-модели, плюс PDF чертежа с допусками, маркой сплава и примечаниями по термообработке. DWG и DXF также подходят. STEP-файл вместе с PDF-чертежом с размерами даёт самую точную оценку.
Статьи для покупателей Invar
- Выбор поставщика
Как найти цех по обработке Invar с реальным опытом
Как проверить цех по обработке Invar: какие сплавы он резал в последнее время, где проходит снятие напряжений, измеряет ли он при 20 °C и какая документация к этому прилагается.
- Материалы
Invar 36 против Kovar и Super Invar: выбор сплава
Invar 36 против Kovar и Super Invar: типовые диапазоны CTE, точка Кюри, спецификации и особенности обработки, с таблицей решений для креплений, стеклянных спаев и космических деталей.
- Стоимость
Стоимость обработки Invar: из чего складывается цена детали из Invar 36
Откуда берётся стоимость обработки Invar: материал, медленное резание, снятие напряжений, контроль при 20 °C и сертификаты, с примером расчёта предложения и способами снизить цену.