Mecanizado de Invar para piezas que mantienen su tamaño con la temperatura
Envíe su plano. Lo conectamos con talleres que cortan Invar 36, Super Invar y Kovar y conocen la secuencia de alivio de tensiones. Respuesta dentro de 24 horas hábiles.
Una barra de 1 m que se calienta 10 °C se dilata
- Aluminio 60610.236 mm
- Acero inoxidable 3160.160 mm
- Acero al carbono0.117 mm
- Invar 360.013 mm
¿Su pieza necesita Invar?
El Invar cuesta más, tanto el material como el mecanizado. Solo vale la pena cuando una aleación normal se dilataría más allá de su tolerancia. Introduzca la longitud crítica, el rango de temperatura que verá la pieza y la tolerancia que debe mantener.
No se envía nada. Este cálculo se ejecuta en su navegador y usa valores de dilatación típicos.
| Material | CTE típico (ppm/°C) | Dilatación (mm) | Dentro de tolerancia |
|---|---|---|---|
| Aluminio 6061 | 23.6 | ||
| Acero inoxidable 316 | 16.0 | ||
| Acero al carbono | 11.7 | ||
| Kovar | 5.5 | ||
| Invar 36 | 1.3 | ||
| Super Invar | 0.6 |
Por qué las piezas de Invar se mecanizan por etapas
El corte introduce tensión y endurecimiento en la superficie de la pieza. En el Invar esto provoca dos problemas: la pieza puede moverse días después de salir de la máquina, y su dilatación puede superar el valor del certificado. Por eso la secuencia importa tanto como la máquina.
Mecanizado en una sola pasada
Desbaste y acabado en un solo montaje, directo de la barra a la pieza.
- La tensión del desbaste queda atrapada en la pieza
- La planitud y la posición pueden variar después de la inspección
- Adecuado para tolerancias amplias o piezas no críticas térmicamente
Mecanizado por etapas
Desbaste, alivio de tensiones y luego acabado con cortes ligeros. Estabilización si el plano lo exige.
- La pieza se asienta antes de cortar las superficies finales
- La dilatación se mantiene cerca del valor recocido
- Añade una pasada de horno y un segundo montaje a la cotización
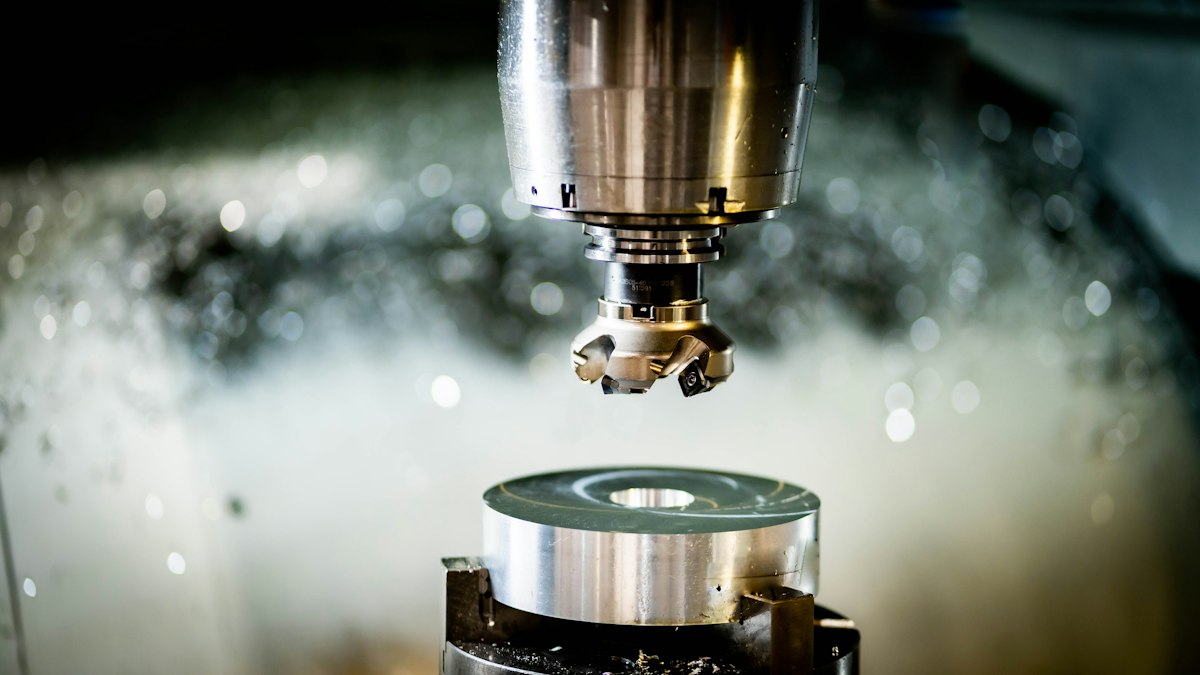
Mecanizado de desbaste
Se retira la mayor parte del material, dejando un sobreespesor uniforme en todas las caras críticas.
Alivio de tensiones
Se calienta la pieza para liberar las tensiones generadas por el corte. El código de la aleación o el plano definen el ciclo.
Mecanizado de acabado
Cortes ligeros con herramienta afilada para llegar a la dimensión final sin volver a generar endurecimiento superficial.
Estabilización e inspección
Para las piezas ópticas más exigentes, sigue un ciclo de estabilización. La pieza se estabiliza a 20 °C antes de medirla.
Invar 36, Super Invar, Kovar y Alloy 42
Cuatro aleaciones de baja dilatación que los talleres cotizan bajo el nombre Invar. Estos son valores típicos, no promesas. El taller que le cotice confirmará lo que puede lograr en su geometría.
| Aleación | CTE típico (ppm/°C) | Uso habitual | Nota de mecanizado | Tolerancia típica |
|---|---|---|---|---|
| Invar 36Fe-36Ni, ASTM F1684 | 1.2 a 1.6 | Soportes de espejos, moldes de laminado composite, bastidores de metrología | Pegajoso y se endurece por trabajo como el acero inoxidable austenítico. Se desbasta, se alivia tensiones y luego se acaba. | ±0.01 a ±0.025 mm |
| Super InvarFe-32Ni-5Co | 0.3 a 0.6 | Estructuras de telescopios y láser, óptica espacial | Se mecaniza de forma casi idéntica al Invar 36. Su baja dilatación solo se mantiene estable en una banda de temperatura más estrecha. | ±0.01 a ±0.025 mm |
| KovarFe-29Ni-17Co, ASTM F15 | 5.0 a 5.5 | Sellos de vidrio y cerámica, encapsulados electrónicos, feedthroughs | Más resistente que el Invar. Suele recocerse y limpiarse antes del sellado. | ±0.01 a ±0.025 mm |
| Alloy 42Fe-42Ni, ASTM F30 | 4.0 a 6.0 | Marcos de circuitos integrados, sellos, piezas bimetálicas | Comportamiento de corte similar. Suele ser una pieza delgada, así que la sujeción determina la planitud. | ±0.025 mm es un objetivo más seguro |
Comparación: Invar 36 frente a Kovar y Super Invar. Más guías en nuestro blog.
Dónde se usan las piezas de Invar
Cada sector tiene sus propios requisitos de documentación. Mencione en su RFQ los certificados de material, los datos de prueba de CTE, la inspección de primera pieza o las normas de limpieza para que conectemos con talleres que ya trabajan así.
Óptica y fotónica
Soportes de lentes, monturas de espejos y separadores de cavidades láser que deben mantener la alineación cuando la sala se calienta.
Moldes composite
Moldes de laminado y mandriles para piezas de fibra de carbono. El Invar se dilata casi igual que el laminado dentro del autoclave.
Aeroespacial
Bancos de instrumentos, piezas de antenas y estructuras ópticas que soportan grandes variaciones térmicas en órbita.
Semiconductores y metrología
Marcos, placas patrón y piezas de calibre donde unas micras de desviación ya son un defecto.
Criogenia
Utillajes y acoplamientos que llegan hasta la temperatura del nitrógeno líquido o el GNL sin separarse de la pieza acoplada.
Encapsulado electrónico
Tapas de Kovar, anillos de sellado y feedthroughs que se ajustan a cerámica de alúmina o vidrio.
Cómo funciona
Un RFQ suyo. Una lista corta de talleres compatibles. Sin plataforma de subastas y sin intermediario en el pedido.
Envíe su RFQ
Suba un archivo STEP o un plano en PDF e indique la aleación, la cantidad, la tolerancia y el tratamiento térmico. Toma unos tres minutos.
Conectamos hasta 3 talleres
Leemos el plano y elegimos talleres que cortan esta aleación y pueden ejecutar el alivio de tensiones que su pieza necesita. Recibirá noticias nuestras dentro de 24 horas hábiles.
Los talleres le cotizan directamente
Cada taller lo contacta con una cotización. Usted compara, hace preguntas y hace el pedido con el que elija.
Qué determina el precio de una pieza de Invar
Una cotización de Invar suele quedar muy por encima de la misma pieza en acero inoxidable. Cinco factores explican la mayor parte de esa diferencia, y algunos puede cambiarlos en el plano.
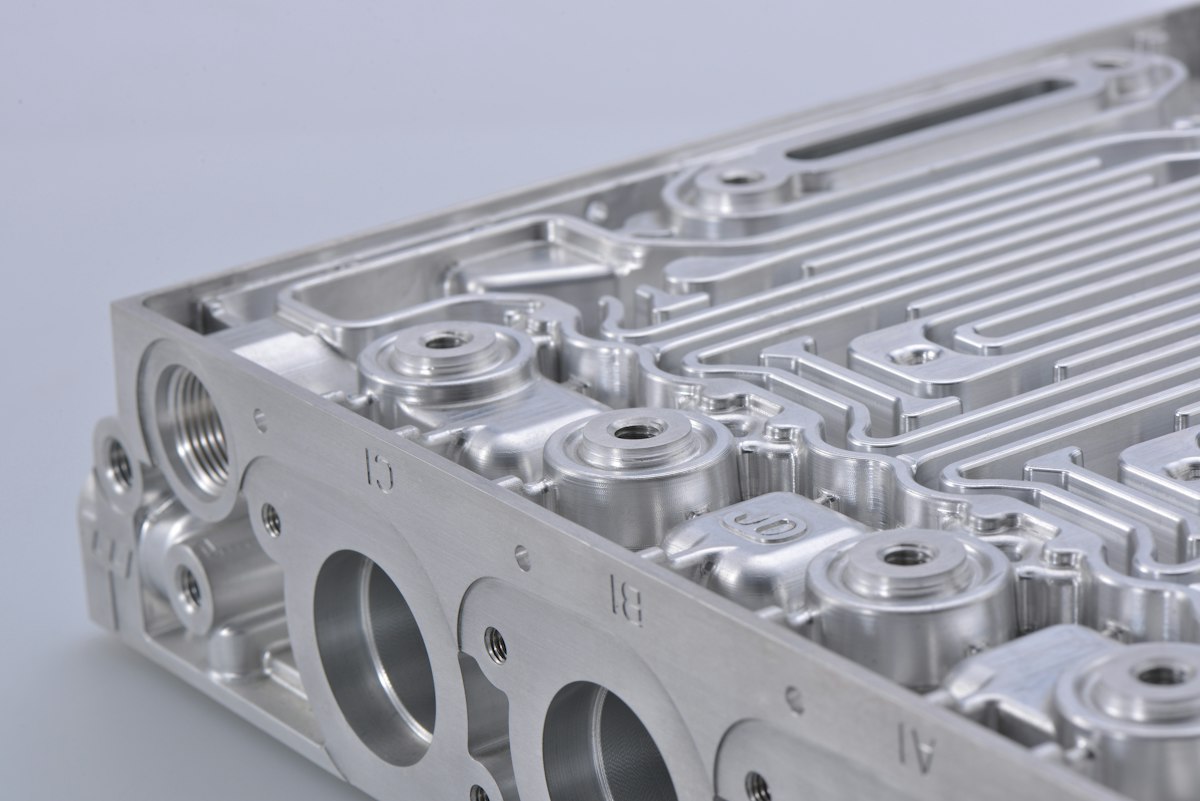
- MaterialEl Invar y el Kovar son aleaciones de níquel. La barra y la placa cuestan varias veces más que el acero inoxidable, y las placas gruesas pueden tardar semanas en llegar.
- Velocidad de corteSon aleaciones pegajosas que se endurecen rápido por trabajo. Los talleres trabajan a velocidades más lentas y cambian de herramienta con más frecuencia que con acero.
- Tratamiento térmicoCada alivio de tensiones exige una pasada de horno, manipulación y un segundo montaje para el acabado. Un ciclo de estabilización cuesta aún más.
- Tolerancia e inspecciónLas piezas de tolerancia estricta se miden a 20 °C tras estabilizarse térmicamente. Verificar planitud y posición en una CMM consume tiempo real.
- Certificación y trazabilidadUn certificado de fabricante es habitual. Los datos de CTE medidos para su lote o un informe de inspección completo tienen un costo adicional.
¿Ya tiene un plano listo?
Envíe la versión corta ahora. Le pediremos lo que falte. Si prefiere dar todos los detalles desde el principio, use el formulario completo de RFQ.
Sus archivos solo se envían a los talleres conectados. Pida un NDA y nada se compartirá hasta que esté firmado.
¿Mecaniza Invar o Kovar? Reciba RFQ que se ajustan a su taller.
Los talleres ven una vista previa de cada solicitud antes de pagar por ella y hablan directamente con el comprador. No cobramos comisión sobre el pedido.
Preguntas frecuentes de los compradores
¿Algo más? Escriba a .
¿Este servicio es gratuito para los compradores?
Sí. No paga nada por enviar un RFQ ni por recibir cotizaciones. Los talleres pagan por las solicitudes que se les conectan. El precio, los términos y la entrega se acuerdan directamente entre usted y el taller.
¿Quién ve mi plano?
El primer contacto con un taller es solo una vista previa breve con el tipo de pieza, la aleación, el tamaño, la cantidad y la tolerancia. La vista previa no incluye su nombre, empresa ni archivos. Sus datos de contacto y archivos se envían solo a los talleres conectados, hasta 3 como máximo. Si solicita un NDA, conservamos los archivos hasta que esté firmado.
¿Ustedes mecanizan las piezas de Invar?
No. Somos un servicio de conexión, no un taller de mecanizado. Los talleres que le cotizan son quienes mecanizan y tratan térmicamente la pieza, y usted hace el pedido directamente con ellos.
¿Los talleres pueden entregar certificación de material para Invar?
La mayoría de los talleres compran barra y placa de Invar 36 según ASTM F1684, y Kovar según ASTM F15, con un certificado de colada del fabricante que indica la composición química. Si necesita datos de CTE medidos para su lote específico, indíquelo en el RFQ. Esa solicitud aumenta el costo y el plazo, así que el taller debe saberlo de antemano.
¿Quién se encarga del alivio de tensiones y la estabilización?
El propio taller, ya sea con su horno o mediante la empresa de tratamiento térmico con la que trabaja habitualmente. Indique en el RFQ si el plano exige alivio de tensiones o un ciclo de estabilización completo, y conectamos con un taller que pueda ejecutar ese proceso.
¿Qué formatos de archivo puedo enviar?
STEP o IGES para el modelo 3D, junto con un PDF del plano con tolerancias, código de aleación y notas de tratamiento térmico. DWG y DXF también funcionan. Un archivo STEP junto con un PDF acotado da la cotización más precisa.
Guías para compradores de Invar
- Choosing a Supplier
Cómo Encontrar un Taller de Mecanizado de Invar con Experiencia Real
Cómo calificar un taller de mecanizado de Invar: qué aleaciones cortó recientemente, dónde corre el alivio de tensiones, si inspecciona a 20 °C y qué documentación entrega.
- Materials
Invar 36 frente a Kovar y Super Invar: Cómo Elegir una Aleación
Invar 36 frente a Kovar y Super Invar: bandas típicas de CTE, punto de Curie, normas y notas de mecanizado, con una tabla de decisión para soportes, sellos de vidrio y piezas espaciales.
- Cost
Costo del Mecanizado de Invar: Qué Cotizan los Talleres en una Pieza de Invar 36
De dónde viene el costo del mecanizado de Invar: material, corte lento, alivio de tensiones, inspección a 20 °C y certificados, con un desglose de cotización resuelto y formas de reducirlo.