Gia công Invar cho chi tiết giữ kích thước ổn định theo nhiệt độ
Gửi bản vẽ của bạn. Chúng tôi kết nối với xưởng gia công Invar 36, Super Invar và Kovar, hiểu rõ quy trình ủ khử ứng suất. Phản hồi trong 24 giờ làm việc.
Một thanh dài 1 m khi tăng 10 °C sẽ giãn nở
- Nhôm 60610.236 mm
- Thép không gỉ 3160.160 mm
- Thép carbon0.117 mm
- Invar 360.013 mm
Chi tiết của bạn có cần Invar không?
Invar đắt hơn cả về vật liệu lẫn gia công. Nó chỉ đáng dùng khi hợp kim thường sẽ giãn nở vượt quá dung sai của bạn. Nhập chiều dài quan trọng, biên độ nhiệt độ và dung sai bạn cần giữ.
Không có gì được gửi đi. Công cụ này chạy ngay trên trình duyệt của bạn và dùng giá trị giãn nở điển hình.
| Vật liệu | CTE điển hình (ppm/°C) | Độ giãn nở (mm) | Trong dung sai |
|---|---|---|---|
| Nhôm 6061 | 23.6 | ||
| Thép không gỉ 316 | 16.0 | ||
| Thép carbon | 11.7 | ||
| Kovar | 5.5 | ||
| Invar 36 | 1.3 | ||
| Super Invar | 0.6 |
Vì sao chi tiết Invar được gia công theo nhiều giai đoạn
Cắt gọt tạo ứng suất và biến cứng trên bề mặt chi tiết. Với Invar, điều này gây ra hai vấn đề: chi tiết có thể xê dịch vài ngày sau khi rời máy, và độ giãn nở của nó có thể vượt giá trị ghi trên chứng nhận. Đó là lý do quy trình quan trọng không kém gì chiếc máy.
Gia công một lần
Thô và tinh trong một lần gá, thẳng từ thanh phôi ra chi tiết.
- Ứng suất từ gia công thô vẫn bị giữ lại trong chi tiết
- Độ phẳng và vị trí có thể trôi lệch sau khi kiểm tra
- Phù hợp cho dung sai lỏng hoặc chi tiết không nhạy nhiệt
Gia công theo giai đoạn
Gia công thô, ủ khử ứng suất, rồi gia công tinh bằng đường cắt nhẹ. Ổn định hóa nếu bản vẽ yêu cầu.
- Chi tiết ổn định trước khi cắt các bề mặt cuối cùng
- Độ giãn nở giữ gần giá trị đã ủ
- Thêm một lượt lò và một lần gá thứ hai vào báo giá
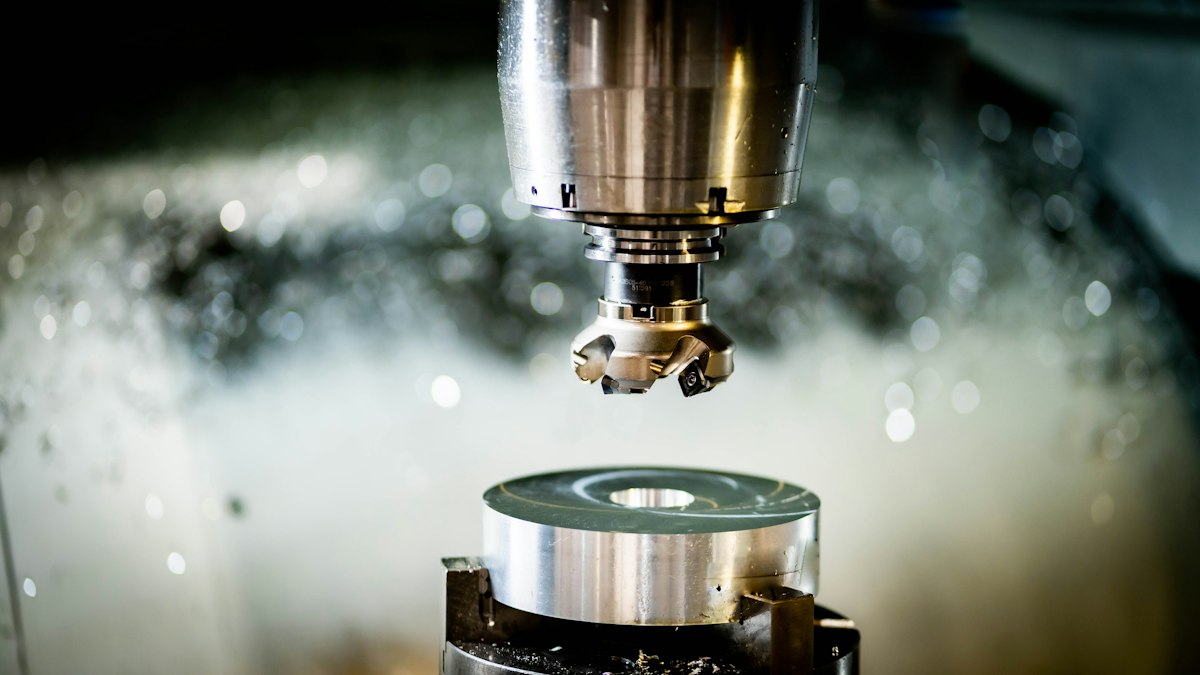
Gia công thô
Bóc phần lớn phôi, để lại lượng dư đều trên mọi mặt quan trọng.
Ủ khử ứng suất
Nung chi tiết để giải phóng ứng suất do cắt gọt tạo ra. Mã hợp kim hoặc bản vẽ quy định chu trình.
Gia công tinh
Cắt nhẹ với dao sắc để đạt kích thước cuối mà không tái tạo biến cứng bề mặt.
Ổn định hóa và kiểm tra
Với chi tiết quang học yêu cầu cao nhất, chu trình ổn định hóa tiếp theo. Chi tiết được ổn định về 20 °C trước khi đo.
Invar 36, Super Invar, Kovar và Alloy 42
Bốn hợp kim giãn nở thấp mà xưởng báo giá dưới tên gọi Invar. Đây là giá trị điển hình, không phải cam kết. Xưởng báo giá cho bạn sẽ xác nhận những gì họ giữ được trên hình dạng cụ thể của bạn.
| Hợp kim | CTE điển hình (ppm/°C) | Dùng cho | Ghi chú gia công | Dung sai điển hình |
|---|---|---|---|---|
| Invar 36Fe-36Ni, ASTM F1684 | 1.2 đến 1.6 | Đế gương, khuôn layup composite, khung đo lường | Dẻo dính và biến cứng như thép không gỉ austenit. Gia công thô, ủ khử ứng suất, rồi mới gia công tinh. | ±0.01 đến ±0.025 mm |
| Super InvarFe-32Ni-5Co | 0.3 đến 0.6 | Kết cấu kính viễn vọng và laser, quang học không gian | Gia công gần giống Invar 36. Độ giãn nở thấp chỉ giữ ổn định trong dải nhiệt độ hẹp hơn. | ±0.01 đến ±0.025 mm |
| KovarFe-29Ni-17Co, ASTM F15 | 5.0 đến 5.5 | Mối hàn kín thủy tinh và gốm, vỏ linh kiện điện tử, feedthrough | Bền hơn Invar. Thường được ủ và làm sạch trước khi hàn kín. | ±0.01 đến ±0.025 mm |
| Alloy 42Fe-42Ni, ASTM F30 | 4.0 đến 6.0 | Khung chân IC, mối hàn kín, chi tiết lưỡng kim | Đặc tính cắt tương tự. Thường là chi tiết mỏng, nên đồ gá quyết định độ phẳng. | ±0.025 mm là mục tiêu an toàn hơn |
Chi tiết Invar được dùng ở đâu
Mỗi ngành có yêu cầu hồ sơ riêng. Hãy nêu chứng nhận vật liệu, dữ liệu kiểm tra CTE, kiểm tra mẫu đầu tiên hoặc quy định làm sạch trong RFQ để chúng tôi kết nối đúng xưởng đã quen làm việc đó.
Quang học và quang tử
Đế thấu kính, giá gương và khoảng cách buồng laser cần giữ căn chỉnh khi phòng ấm lên.
Khuôn composite
Khuôn layup và mandrel cho chi tiết sợi carbon. Invar giãn nở gần bằng laminate trong lò hấp autoclave.
Hàng không vũ trụ
Bàn thiết bị, chi tiết anten và kết cấu quang học chịu biến động nhiệt độ lớn trong quỹ đạo.
Bán dẫn và đo lường
Khung, tấm chuẩn và chi tiết gauge nơi vài micron trôi lệch đã là lỗi.
Cryogenic
Đồ gá và khớp nối xuống đến nhiệt độ nitơ lỏng hoặc LNG mà không co lại khỏi chi tiết ghép.
Đóng gói điện tử
Nắp Kovar, vòng hàn kín và feedthrough khớp với gốm alumina hoặc thủy tinh.
Cách hoạt động
Một RFQ từ bạn. Một danh sách ngắn xưởng phù hợp. Không có sàn đấu giá, không trung gian trong đơn hàng.
Gửi RFQ của bạn
Tải lên file STEP hoặc bản vẽ PDF, cho biết hợp kim, số lượng, dung sai và yêu cầu xử lý nhiệt. Mất khoảng ba phút.
Chúng tôi kết nối tối đa 3 xưởng
Chúng tôi đọc bản vẽ và chọn xưởng gia công đúng hợp kim, có thể chạy đúng quy trình ủ khử ứng suất chi tiết của bạn cần. Bạn sẽ nghe phản hồi trong 24 giờ làm việc.
Xưởng báo giá trực tiếp cho bạn
Mỗi xưởng liên hệ với bạn kèm báo giá. Bạn so sánh, hỏi thêm và đặt hàng với xưởng bạn chọn.
Điều gì quyết định giá một chi tiết Invar
Báo giá Invar thường cao hơn hẳn cùng chi tiết đó làm bằng thép không gỉ. Năm yếu tố giải thích phần lớn khoảng cách này, và một số bạn có thể thay đổi ngay trên bản vẽ.
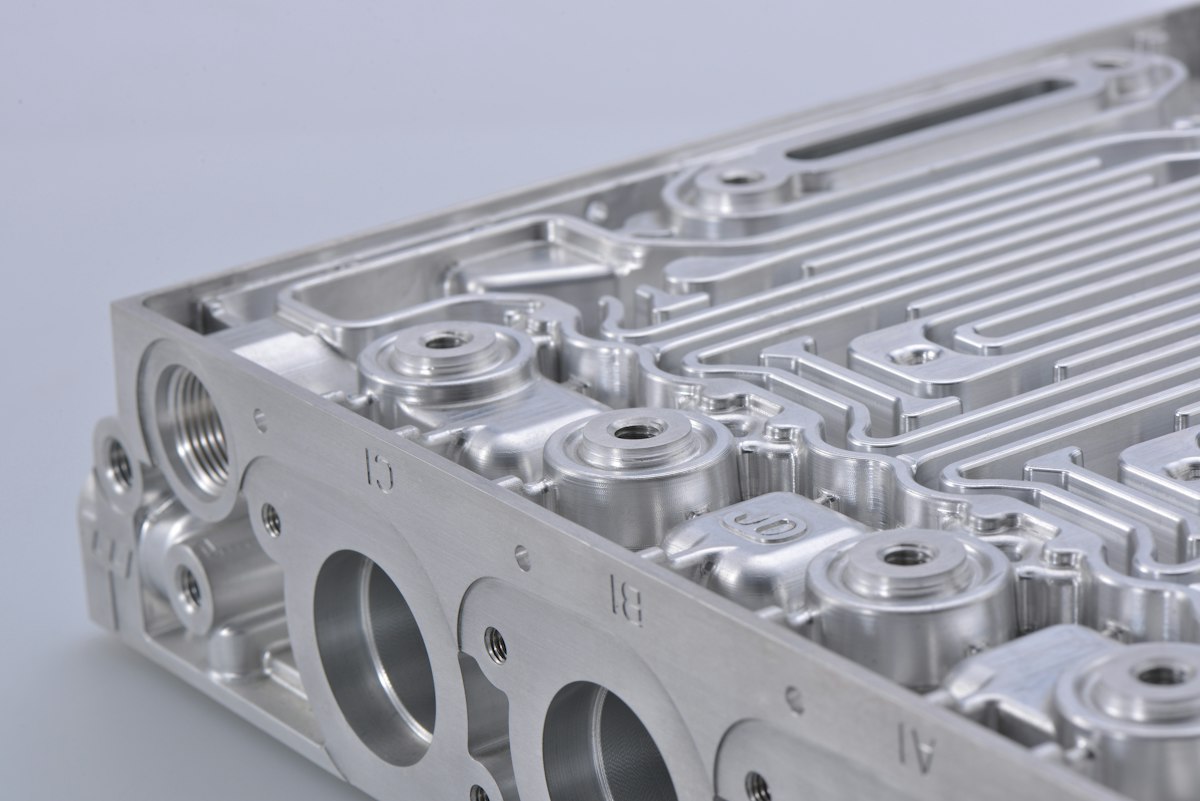
- Vật liệuInvar và Kovar là hợp kim niken. Thanh và tấm đắt hơn thép không gỉ nhiều lần, tấm dày có thể mất nhiều tuần để nhập.
- Tốc độ cắtHợp kim dẻo dính và biến cứng nhanh. Xưởng chạy tốc độ chậm hơn và thay dao thường xuyên hơn so với thép.
- Xử lý nhiệtMỗi bước ủ khử ứng suất cần một lượt lò, thao tác và gá lại lần hai để gia công tinh. Chu trình ổn định hóa tốn thêm.
- Dung sai và kiểm traChi tiết dung sai chặt được đo ở 20 °C sau khi ổn định nhiệt. Kiểm tra độ phẳng và vị trí trên CMM tốn thời gian thực sự.
- Chứng nhận và hồ sơChứng nhận nhà máy là bình thường. Dữ liệu CTE đo cho lô vật liệu của bạn hoặc báo cáo kiểm tra đầy đủ sẽ tốn thêm.
Đã có bản vẽ sẵn?
Gửi phiên bản rút gọn ngay bây giờ. Chúng tôi sẽ hỏi thêm nếu còn thiếu thông tin. Nếu bạn muốn cung cấp đầy đủ chi tiết ngay từ đầu, dùng form RFQ đầy đủ.
File của bạn chỉ gửi cho xưởng được kết nối. Yêu cầu NDA và không có gì được chia sẻ cho đến khi ký.
Gia công Invar hoặc Kovar? Nhận RFQ phù hợp với xưởng của bạn.
Xưởng xem trước mỗi yêu cầu trước khi trả phí và làm việc trực tiếp với người mua. Chúng tôi không thu hoa hồng trên đơn hàng.
Câu hỏi người mua thường gặp
Còn thắc mắc khác? Email .
Dịch vụ này có miễn phí cho người mua không?
Có. Bạn không mất phí khi gửi RFQ hoặc nhận báo giá. Xưởng gia công trả phí cho các yêu cầu được kết nối. Giá cả, điều khoản và giao hàng do bạn và xưởng tự thỏa thuận.
Ai sẽ thấy bản vẽ của tôi?
Xưởng gia công đầu tiên chỉ thấy bản xem trước ngắn gồm loại chi tiết, hợp kim, kích thước, số lượng và dung sai. Bản xem trước không có tên, công ty hay file của bạn. Thông tin liên hệ và file chỉ gửi cho các xưởng được kết nối, tối đa 3 xưởng. Nếu bạn yêu cầu NDA, chúng tôi giữ file cho đến khi NDA được ký.
Các bạn có tự gia công chi tiết Invar không?
Không. Chúng tôi là dịch vụ kết nối, không phải xưởng gia công. Các xưởng báo giá cho bạn sẽ trực tiếp gia công và xử lý nhiệt, và bạn đặt hàng trực tiếp với họ.
Xưởng có thể cung cấp chứng nhận vật liệu Invar không?
Hầu hết xưởng mua thanh và tấm Invar 36 theo ASTM F1684, Kovar theo ASTM F15, kèm chứng nhận của nhà máy về thành phần hóa học. Nếu bạn cần dữ liệu CTE đo thực tế cho lô vật liệu của mình, hãy nêu rõ trong RFQ. Yêu cầu này làm tăng chi phí và thời gian, nên xưởng cần biết trước.
Ai xử lý ủ khử ứng suất và ổn định hóa?
Xưởng gia công, hoặc bằng lò của họ hoặc thông qua đơn vị xử lý nhiệt họ đang dùng. Hãy nói rõ trong RFQ nếu bản vẽ yêu cầu ủ khử ứng suất hay chu trình ổn định hóa đầy đủ, chúng tôi sẽ kết nối xưởng có thể chạy đúng quy trình đó.
Tôi có thể gửi những định dạng file nào?
STEP hoặc IGES cho mô hình 3D, kèm PDF bản vẽ có ghi dung sai, mã hợp kim và ghi chú xử lý nhiệt. DWG và DXF cũng dùng được. File STEP kèm bản vẽ PDF có kích thước giúp báo giá chính xác nhất.
Bài viết cho người mua Invar
- Cost
Chi phí gia công Invar: Xưởng định giá chi tiết Invar 36 thế nào
Cách báo giá gia công Invar 36 được xây dựng: vật liệu, cắt chậm, ủ khử ứng suất, kiểm tra ở 20 °C và chứng nhận. Kèm những thay đổi trên bản vẽ giúp giảm giá.
- Process
Thông số gia công Invar 36: Tốc độ, lượng chạy dao, mòn dao
Tốc độ cắt, lượng chạy dao và dụng cụ điển hình khi phay và tiện Invar 36, vì sao hợp kim này biến cứng, và cách xưởng kiểm soát mòn dao và nhiệt.
- Materials
Invar cho khuôn layup composite: khuôn và lõi
Vì sao Invar được dùng cho khuôn layup sợi carbon thay vì thép hay nhôm, và điều đó có nghĩa gì khi gia công khuôn và lõi lớn để giữ kích thước qua các chu trình autoclave.