Lavorazione Invar per pezzi che mantengono le dimensioni al variare della temperatura
Invia il tuo disegno. Ti abbiniamo a officine che lavorano Invar 36, Super Invar e Kovar e conoscono la sequenza di distensione. Risposta entro 24 ore lavorative.
Una barra di 1 m riscaldata di 10 °C si dilata di
- Alluminio 60610.236 mm
- Acciaio inox 3160.160 mm
- Acciaio al carbonio0.117 mm
- Invar 360.013 mm
Il tuo pezzo ha davvero bisogno di Invar?
L'Invar costa di più sia come materiale che come lavorazione. Conviene solo quando una lega normale si dilaterebbe oltre la vostra tolleranza. Inserite la lunghezza critica, l'escursione termica e la tolleranza da mantenere.
Nessun dato viene inviato. Questo calcolo viene eseguito nel browser e usa valori di dilatazione tipici.
| Materiale | CTE tipico (ppm/°C) | Dilatazione (mm) | Entro tolleranza |
|---|---|---|---|
| Alluminio 6061 | 23.6 | ||
| Acciaio inox 316 | 16.0 | ||
| Acciaio al carbonio | 11.7 | ||
| Kovar | 5.5 | ||
| Invar 36 | 1.3 | ||
| Super Invar | 0.6 |
Perché i pezzi in Invar vengono lavorati per fasi
Il taglio introduce tensioni e incrudimento superficiale nel pezzo. Nell'Invar questo causa due problemi: il pezzo può spostarsi giorni dopo essere uscito dalla macchina, e la sua dilatazione può salire oltre il valore riportato sul certificato. Per questo la sequenza conta quanto la macchina stessa.
Lavorazione in un unico passaggio
Sgrossatura e finitura in un solo attrezzaggio, direttamente dalla barra al pezzo.
- La tensione della sgrossatura resta bloccata nel pezzo
- Planarità e posizione possono derivare dopo il controllo
- Adeguato per tolleranze larghe o pezzi non critici dal punto di vista termico
Lavorazione per fasi
Sgrossatura, distensione, poi finitura con passate leggere. Stabilizzazione se richiesta dal disegno.
- Il pezzo si assesta prima che vengano tagliate le superfici finali
- La dilatazione resta vicina al valore ricotto
- Aggiunge un ciclo in forno e un secondo attrezzaggio al preventivo
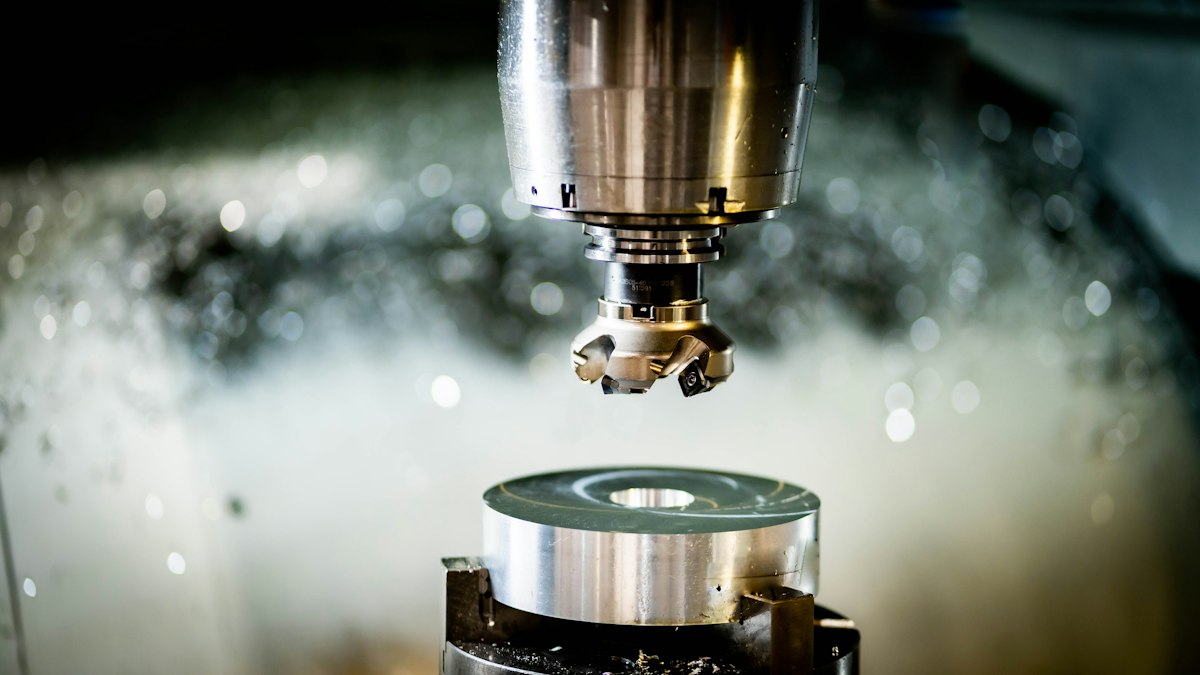
Sgrossatura
Rimuove la maggior parte del sovrametallo, lasciando un margine uniforme su ogni superficie importante.
Distensione
Riscalda il pezzo per rilasciare le tensioni introdotte dalla lavorazione. La specifica della lega o il disegno stabiliscono il ciclo.
Finitura
Passate leggere con utensili affilati portano il pezzo a misura senza reincrudire la superficie.
Stabilizzazione e controllo
Per l'ottica più esigente segue un ciclo di stabilizzazione. I pezzi vengono portati a 20 °C prima della misurazione.
Invar 36, Super Invar, Kovar e Alloy 42
Quattro leghe a bassa dilatazione che le officine preventivano sotto il nome Invar. Questi sono valori tipici, non promesse. L'officina che vi presenta il preventivo confermerà cosa può garantire sulla vostra geometria.
| Lega | CTE tipico (ppm/°C) | Usata per | Nota di lavorazione | Tolleranza tipica |
|---|---|---|---|---|
| Invar 36Fe-36Ni, ASTM F1684 | 1.2 a 1.6 | Supporti ottici, attrezzature di stratificazione per compositi, telai di metrologia | Gommoso e incrudente come l'acciaio inox austenitico. Sgrossatura, distensione, poi finitura. | ±0,01 a ±0,025 mm |
| Super InvarFe-32Ni-5Co | 0.3 a 0.6 | Strutture per telescopi e laser, ottica spaziale | Si lavora in modo molto simile all'Invar 36. La sua bassa dilatazione si mantiene su una banda di temperatura più ristretta. | ±0,01 a ±0,025 mm |
| KovarFe-29Ni-17Co, ASTM F15 | 5.0 a 5.5 | Sigillature vetro-metallo e ceramica, contenitori elettronici, feedthrough | Più tenace dell'Invar. Solitamente ricotto e pulito prima della sigillatura. | ±0,01 a ±0,025 mm |
| Alloy 42Fe-42Ni, ASTM F30 | 4.0 a 6.0 | Lead frame, sigillature, parti bimetalliche | Comportamento di taglio simile. Spesso pezzi sottili, quindi l'attrezzaggio decide la planarità. | ±0,025 mm è un obiettivo più prudente |
Approfondimenti sulle leghe nelle nostre guide. Confronto: Invar 36 vs Kovar vs Super Invar.
Dove si usano i pezzi in Invar
Ogni settore porta con sé le proprie richieste documentali. Indicate nella RFQ certificati di materiale, dati di prova CTE, controllo del primo pezzo o regole di pulizia, così potremo abbinarvi a officine che lavorano già in quel modo.
Ottica e fotonica
Portalenti, supporti per specchi e distanziali di cavità laser che devono mantenere l'allineamento quando la stanza si riscalda.
Attrezzature per compositi
Stampi di stratificazione e mandrini per parti in fibra di carbonio. L'Invar si dilata quasi quanto il laminato in autoclave.
Spazio
Banchi per strumenti, parti di antenne e strutture ottiche soggette a forti variazioni di temperatura in orbita.
Semiconduttori e metrologia
Telai, piastre di riferimento e calibri dove pochi micron di deriva sono già un difetto.
Criogenia
Attrezzature e raccordi che scendono fino alla temperatura dell'azoto liquido o del LNG senza restringersi rispetto ai componenti accoppiati.
Contenitori elettronici
Coperchi in Kovar, anelli di sigillatura e feedthrough abbinati a vetro o ceramica di allumina.
Come funziona
Una RFQ da parte vostra. Una breve lista di officine adatte. Nessuna piattaforma d'asta e nessun intermediario sull'ordine.
Invia la tua RFQ
Carica un file STEP o un disegno PDF e indicaci lega, quantità, tolleranza e trattamento termico. Richiede circa tre minuti.
Abbiniamo fino a 3 officine
Leggiamo il disegno e scegliamo officine che lavorano questa lega e possono eseguire la distensione richiesta dal pezzo. Riceverete una risposta entro 24 ore lavorative.
Le officine vi presentano un preventivo diretto
Ogni officina vi contatta con un preventivo. Confrontate, fate domande e ordinate da quella che scegliete.
Cosa determina il prezzo di un pezzo in Invar
Un preventivo in Invar si posiziona di solito ben sopra lo stesso pezzo in acciaio inox. Cinque fattori spiegano la maggior parte della differenza, e alcuni potete modificarli direttamente sul disegno.
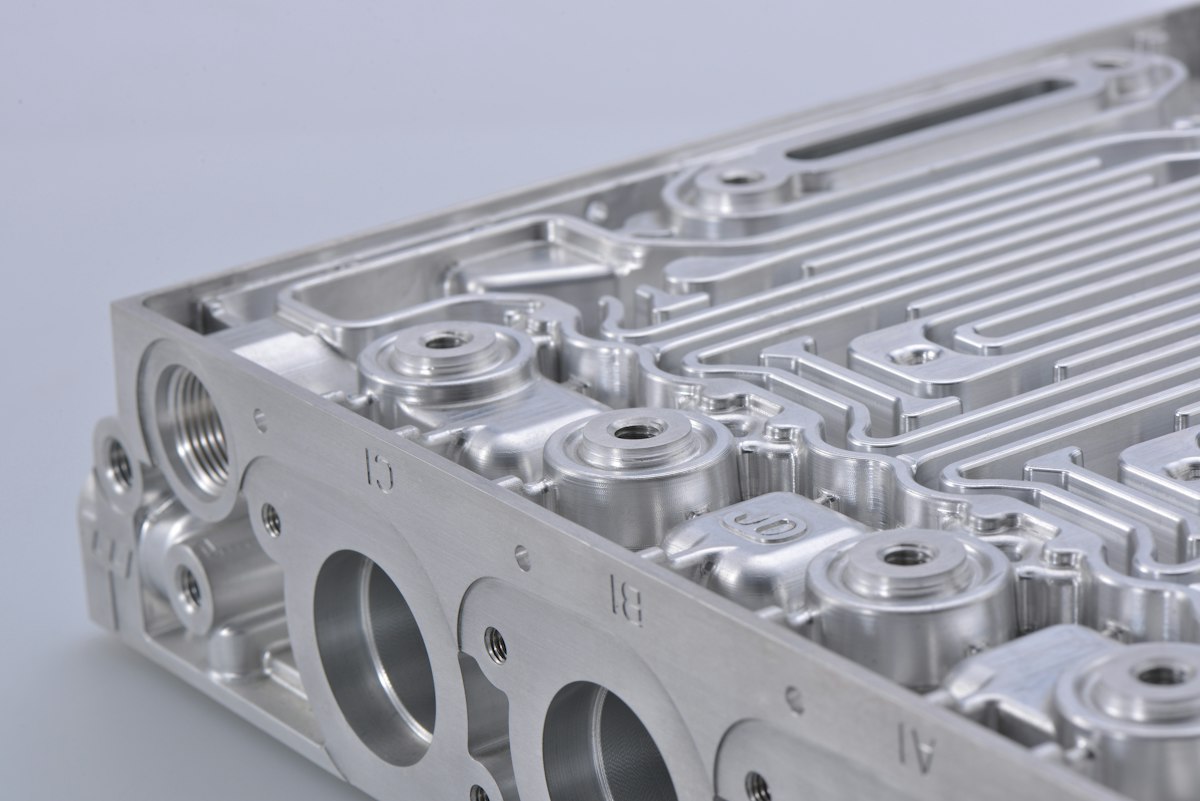
- MaterialeInvar e Kovar sono leghe di nichel. Barre e lastre costano diverse volte più dell'inox e le lastre spesse possono richiedere settimane per l'arrivo.
- Velocità di taglioLa lega è gommosa e incrudisce. Le officine lavorano a velocità più basse e cambiano gli utensili più spesso che con l'acciaio.
- Trattamento termicoOgni fase di distensione comporta un ciclo in forno, movimentazione e un secondo attrezzaggio per la finitura. Un ciclo di stabilizzazione aggiunge altro tempo.
- Tolleranza e controlloI pezzi con tolleranze strette vengono misurati a 20 °C dopo un periodo di acclimatamento. I controlli di planarità e posizione su CMM richiedono tempo reale.
- Certificazioni e documentazioneUn certificato di colata è normale. I dati CTE misurati sul vostro lotto o un rapporto di controllo completo costano in più.
Hai già un disegno pronto?
Invia subito la versione breve. Ti chiederemo eventuali dettagli mancanti. Se preferisci fornire tutte le informazioni da subito, usa il modulo RFQ completo.
I tuoi file vengono inviati solo alle officine abbinate. Richiedi un NDA e nulla verrà condiviso finché non sarà firmato.
Lavori Invar o Kovar? Ricevi RFQ adatte alla tua officina.
Le officine vedono un'anteprima di ogni richiesta prima di pagarla e trattano direttamente con l'acquirente. Non prendiamo alcuna commissione sull'ordine.
Domande frequenti degli acquirenti
Altre domande? Scrivi a .
Il servizio è gratuito per gli acquirenti?
Sì. Non pagate nulla per inviare una RFQ o per ricevere preventivi. Le officine pagano per le richieste abbinate. Prezzo, condizioni e consegna vengono concordati direttamente tra voi e l'officina.
Chi vede il mio disegno?
Le officine vedono prima una breve anteprima con tipo di pezzo, lega, dimensioni, quantità e tolleranza. Non includono il vostro nome, l'azienda o i file. I vostri dati di contatto e i file vengono inviati solo alle officine abbinate, fino a un massimo di 3. Se richiedete un NDA, tratteniamo i file finché non viene firmato.
Lavorate voi stessi i pezzi in Invar?
No. Siamo un servizio di abbinamento, non un'officina di lavorazione. Le officine che vi presentano un preventivo eseguono la lavorazione e il trattamento termico, e voi effettuate l'ordine direttamente con loro.
L'officina può fornire l'Invar con certificati di materiale?
La maggior parte delle officine acquista barre e lastre di Invar 36 secondo ASTM F1684 e Kovar secondo ASTM F15, con un certificato di colata che riporta la composizione chimica. Se avete bisogno di dati CTE misurati sul vostro lotto specifico, indicatelo nella RFQ. Comporta un costo e un tempo aggiuntivi, quindi le officine devono saperlo in anticipo.
Chi si occupa della distensione e della stabilizzazione?
L'officina di lavorazione, con un forno proprio o tramite un trattamentista termico che già utilizza. Indicateci nella RFQ se il disegno richiede una distensione o un ciclo di stabilizzazione completo e abbineremo officine in grado di eseguire quella sequenza.
Quali formati di file posso inviare?
STEP o IGES per il modello 3D, più un disegno PDF con tolleranze, specifica della lega e note sul trattamento termico. Funzionano anche DWG e DXF. Un file STEP insieme a un disegno PDF garantisce i preventivi più precisi.
Guide per gli acquirenti di Invar
- Choosing a Supplier
Come trovare un'officina per Invar con esperienza reale
Come valutare un'officina per Invar: quali leghe ha tagliato di recente, dove avviene la distensione, se controlla a 20 °C e quale documentazione fornisce.
- Materials
Invar 36 vs Kovar vs Super Invar: scegliere una lega
Invar 36 vs Kovar vs Super Invar: bande CTE tipiche, punto di Curie, specifiche e note di lavorazione, con una tabella decisionale per supporti, sigillature vetro e pezzi spaziali.
- Cost
Costo lavorazione Invar: cosa preventivano le officine su un pezzo Invar 36
Da dove viene il costo della lavorazione Invar: materiale, taglio lento, distensione, controllo a 20 °C e certificazioni, con un preventivo esemplificativo e modi per ridurlo.