Obróbka Invaru dla części, które mają zachować wymiar mimo zmian temperatury
Proszę przesłać rysunek. Dopasujemy warsztaty obrabiające Invar 36, Super Invar i Kovar, które znają właściwą kolejność operacji z wyżarzaniem odprężającym. Odpowiedź w ciągu 24 godzin roboczych.
Pręt o długości 1 m wydłuża się przy +10 °C o
- Aluminium 60610.236 mm
- Stal nierdzewna 3160.160 mm
- Stal węglowa0.117 mm
- Invar 360.013 mm
Czy Pana/Pani część wymaga Invaru?
Invar kosztuje więcej, zarówno jako materiał, jak i w obróbce. Opłaca się tylko wtedy, gdy zwykły materiał rozszerzyłby się poza Pana/Pani tolerancję. Proszę podać istotną długość, zmianę temperatury i tolerancję, którą trzeba utrzymać.
Nic nie jest wysyłane. Ten test działa w Pana/Pani przeglądarce i korzysta z typowych wartości rozszerzalności.
| Materiał | Typowy CTE (ppm/°C) | Wydłużenie (mm) | W granicach tolerancji |
|---|---|---|---|
| Aluminium 6061 | 23.6 | ||
| Stal nierdzewna 316 | 16.0 | ||
| Stal węglowa | 11.7 | ||
| Kovar | 5.5 | ||
| Invar 36 | 1.3 | ||
| Super Invar | 0.6 |
Dlaczego części z Invaru obrabia się etapami
Skrawanie wprowadza naprężenia i umocnienie przez zgniot w warstwie powierzchniowej. W Invarze powoduje to dwa problemy: część może się przemieszczać jeszcze przez kilka dni po zdjęciu z maszyny, a jej rozszerzalność może wzrosnąć powyżej wartości z atestu. Dlatego kolejność operacji jest tak samo ważna jak maszyna.
Obrobiona w jednym przejściu
Obróbka zgrubna i wykańczająca w jednym zamocowaniu, od pręta od razu do części.
- Naprężenia z obróbki zgrubnej pozostają w części
- Płaskość i położenie mogą się zmienić po kontroli
- Nadaje się do luźnych tolerancji lub części niekrytycznych termicznie
Obrobiona etapami
Obróbka zgrubna, wyżarzanie odprężające, potem wykończenie lekkimi przejściami. Stabilizacja, jeśli wymaga tego rysunek.
- Część „układa się” przed obróbką powierzchni końcowych
- Rozszerzalność pozostaje bliska wartości po wyżarzaniu
- Dodaje do oferty przejście przez piec i drugie zamocowanie
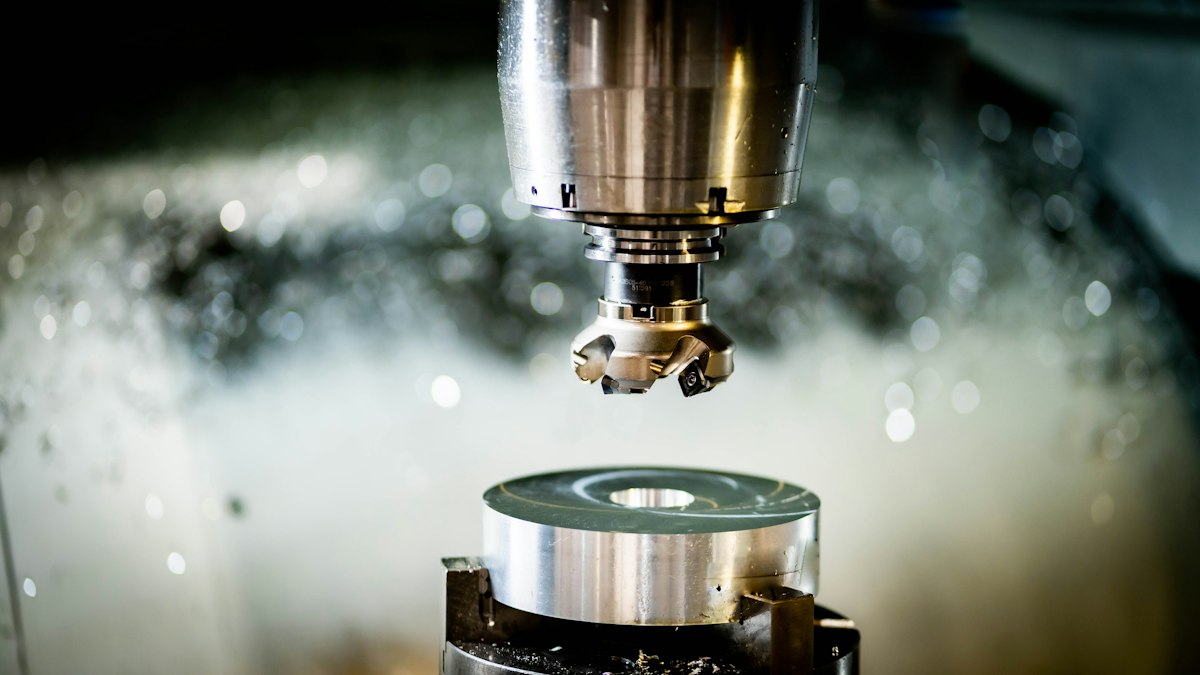
Obróbka zgrubna
Usunięcie większości naddatku i pozostawienie równomiernego naddatku na każdej istotnej powierzchni.
Wyżarzanie odprężające
Nagrzanie części w celu uwolnienia naprężeń wprowadzonych skrawaniem. Cykl określa specyfikacja stopu lub rysunek.
Obróbka wykańczająca
Lekkie przejścia ostrymi narzędziami doprowadzają część do wymiaru bez ponownego umocnienia powierzchni przez zgniot.
Stabilizacja i kontrola
W przypadku najbardziej wymagających elementów optycznych następuje cykl stabilizacji. Części są przed pomiarem wygrzewane do 20 °C.
Invar 36, Super Invar, Kovar i Alloy 42
Cztery stopy o niskiej rozszerzalności, które warsztaty oferują pod nazwą Invar. Podane wartości są typowe, a nie gwarantowane. Warsztat, który przedstawi ofertę, potwierdzi, co faktycznie utrzyma na Pana/Pani geometrii.
| Stop | Typowy CTE (ppm/°C) | Zastosowanie | Uwaga o obróbce | Typowa tolerancja |
|---|---|---|---|---|
| Invar 36Fe-36Ni, ASTM F1684 | od 1.2 do 1.6 | Uchwyty optyczne, narzędzia do układania kompozytów, ramy metrologiczne | Maziasty przy skrawaniu i umacnia się przez zgniot jak austenityczna stal nierdzewna. Obróbka zgrubna, wyżarzanie odprężające, potem wykończenie. | ±0.01 do ±0.025 mm |
| Super InvarFe-32Ni-5Co | od 0.3 do 0.6 | Konstrukcje teleskopów i laserów, optyka kosmiczna | Obrabia się podobnie jak Invar 36. Niska rozszerzalność utrzymuje się w węższym przedziale temperatur. | ±0.01 do ±0.025 mm |
| KovarFe-29Ni-17Co, ASTM F15 | od 5.0 do 5.5 | Złącza szklane i ceramiczne, obudowy elektroniczne, przepusty | Bardziej wytrzymały niż Invar. Zwykle wyżarzany i czyszczony przed szczelnym łączeniem. | ±0.01 do ±0.025 mm |
| Alloy 42Fe-42Ni, ASTM F30 | od 4.0 do 6.0 | Ramki wyprowadzeń, złącza szczelne, elementy bimetaliczne | Podobne zachowanie przy skrawaniu. Często cienkie części, więc o płaskości decyduje mocowanie. | Bezpieczniejszym celem jest ±0.025 mm |
Więcej poradników o stopach znajdzie Pan/Pani w naszych poradnikach. Porównanie: Invar 36 a Kovar a Super Invar.
Gdzie stosuje się części z Invaru
Każda branża ma własne wymagania dotyczące dokumentacji. Proszę wskazać w zapytaniu RFQ atesty materiałowe, dane z pomiaru CTE, kontrolę pierwszej sztuki lub wymagania dotyczące czystości, abyśmy dopasowali warsztaty, które już tak pracują.
Optyka i fotonika
Oprawy soczewek, uchwyty luster i rozpórki wnęk laserowych, które muszą utrzymać ustawienie, gdy pomieszczenie się nagrzewa.
Oprzyrządowanie do kompozytów
Formy do układania i trzpienie do części z włókna węglowego. Invar rozszerza się w autoklawie tak mało jak laminat.
Przemysł kosmiczny
Ławy instrumentów, elementy anten i konstrukcje optyczne, które na orbicie doświadczają dużych wahań temperatury.
Półprzewodniki i metrologia
Ramy, płyty wzorcowe i elementy sprawdzianów, w przypadku których kilka mikrometrów dryftu jest już wadą.
Kriogenika
Przyrządy i łączniki schładzane do temperatury ciekłego azotu lub LNG, które nie kurczą się względem części współpracujących.
Obudowy elektroniczne
Pokrywy, pierścienie uszczelniające i przepusty z Kovaru dopasowane do szkła lub ceramiki tlenku glinu.
Jak to działa
Jedno zapytanie RFQ od Pana/Pani. Krótka lista dopasowanych warsztatów. Bez platformy aukcyjnej i bez pośrednika przy składaniu zamówienia.
Wysyła Pan/Pani zapytanie RFQ
Proszę dodać plik STEP lub rysunek PDF i podać stop, ilość, tolerancję oraz wymagania dotyczące obróbki cieplnej. Zajmuje to około trzech minut.
Dopasowujemy maksymalnie 3 warsztatów
Czytamy rysunek i wybieramy warsztaty, które obrabiają ten stop i potrafią wykonać wyżarzanie odprężające potrzebne dla Pana/Pani części. Odpowiedź od nas otrzyma Pan/Pani w ciągu 24 godzin roboczych.
Warsztaty przedstawiają ofertę bezpośrednio
Każdy warsztat kontaktuje się z Panem/Panią z ofertą. Porównuje Pan/Pani oferty, zadaje pytania i zamawia w wybranym warsztacie.
Co wpływa na cenę części z Invaru
Oferta na Invar jest zwykle wyraźnie wyższa niż na tę samą część ze stali nierdzewnej. Pięć czynników tłumaczy większość tej różnicy, a na część z nich można wpłynąć bezpośrednio na rysunku.
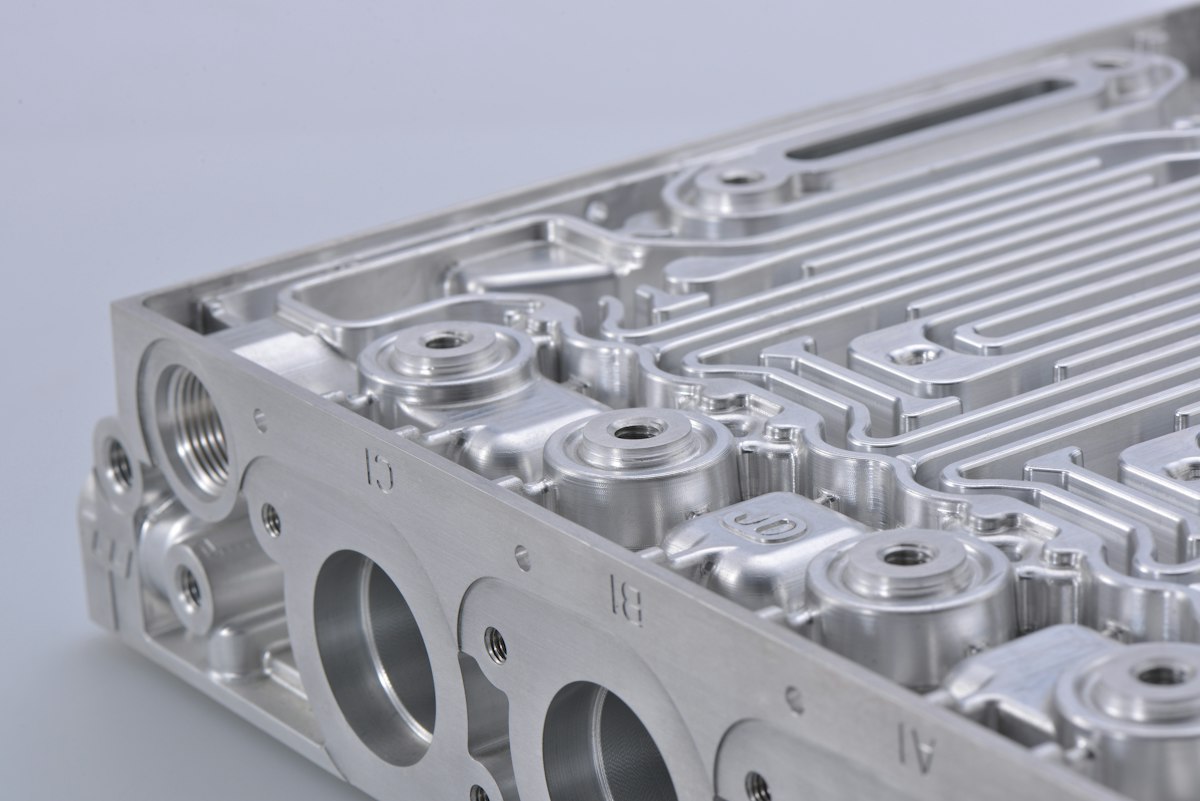
- MateriałInvar i Kovar to stopy niklu. Pręty i płyty kosztują kilkukrotnie więcej niż stal nierdzewna, a na grubą płytę można czekać tygodniami.
- Prędkość skrawaniaStop jest maziasty i umacnia się przez zgniot. Warsztaty pracują na niższych prędkościach i wymieniają narzędzia częściej niż przy stali.
- Obróbka cieplnaKażdy etap wyżarzania odprężającego to przejście przez piec, manipulacja i drugie zamocowanie do wykończenia. Cykl stabilizacji dodaje kolejne koszty.
- Tolerancja i kontrolaCzęści o wąskich tolerancjach mierzy się w 20 °C po wygrzaniu. Kontrola płaskości i położenia na maszynie CMM zajmuje realny czas.
- Atesty i dokumentacjaAtest hutniczy to norma. Zmierzone dane CTE dla Pana/Pani wytopu lub pełny raport z kontroli kosztują dodatkowo.
Rysunek jest już gotowy?
Proszę przesłać krótką wersję teraz. Dopytamy, jeśli czegoś zabraknie. Jeśli woli Pan/Pani od razu podać wszystkie szczegóły, proszę skorzystać z pełnego formularza RFQ.
Pliki trafiają wyłącznie do dopasowanych warsztatów. Jeśli zażąda Pan/Pani NDA, nic nie zostanie udostępnione przed jej podpisaniem.
Obrabiają Państwo Invar lub Kovar? Proszę otrzymywać zapytania RFQ dopasowane do warsztatu.
Warsztaty widzą podgląd każdego zapytania, zanim za nie zapłacą, i rozmawiają bezpośrednio z kupującym. Nie pobieramy prowizji od zamówienia.
Pytania kupujących
Chce Pan/Pani zapytać o coś innego? Proszę napisać na adres .
Czy usługa jest bezpłatna dla kupujących?
Tak. Wysłanie zapytania RFQ i otrzymanie ofert nic Pana/Pani nie kosztuje. Warsztaty płacą nam za przekazane zapytania. Cenę, warunki i dostawę uzgadnia Pan/Pani bezpośrednio z warsztatem.
Kto zobaczy mój rysunek?
Warsztaty widzą najpierw tylko krótki podgląd: rodzaj części, stop, rozmiar, ilość i tolerancję. Nie zawiera on Pana/Pani nazwiska, firmy ani plików. Dane kontaktowe i pliki trafiają wyłącznie do dopasowanych warsztatów, maksymalnie 3. Jeśli zażąda Pan/Pani umowy NDA, wstrzymujemy pliki do czasu jej podpisania.
Czy sami obrabiają Państwo części z Invaru?
Nie. Jesteśmy serwisem dopasowującym, a nie warsztatem. Warsztaty, które przedstawią ofertę, wykonują obróbkę i obróbkę cieplną, a zamówienie składa Pan/Pani bezpośrednio u nich.
Czy warsztat może dostarczyć Invar z atestami materiałowymi?
Większość warsztatów kupuje pręty i płyty z Invaru 36 zgodnie z ASTM F1684 oraz Kovar zgodnie z ASTM F15 wraz z atestem hutniczym dotyczącym składu chemicznego. Jeśli potrzebuje Pan/Pani zmierzonych danych CTE dla swojego wytopu, proszę wpisać to w zapytaniu RFQ. Zwiększa to koszt i czas dostawy, więc warsztaty muszą o tym wiedzieć z góry.
Kto wykonuje wyżarzanie odprężające i stabilizację?
Warsztat, który obrabia część: we własnym piecu albo u zakładu obróbki cieplnej, z którego już korzysta. Proszę wskazać w RFQ, czy rysunek wymaga wyżarzania odprężającego, czy pełnego cyklu stabilizacji, a my dopasujemy warsztaty, które potrafią wykonać taką sekwencję.
Jakie formaty plików mogę przesłać?
STEP lub IGES dla modelu 3D oraz rysunek w PDF z tolerancjami, specyfikacją stopu i uwagami o obróbce cieplnej. DWG i DXF również się sprawdzają. Plik STEP wraz z rysunkiem PDF daje najdokładniejsze oferty.
Poradniki dla kupujących Invar
- Choosing a Supplier
Jak znaleźć warsztat obrabiający Invar z prawdziwym doświadczeniem
Jak ocenić warsztat obrabiający Invar: jakie stopy obrabiał niedawno, gdzie odbywa się wyżarzanie odprężające, czy mierzy w 20 °C i jaka dokumentacja towarzyszy częściom.
- Materials
Invar 36 a Kovar a Super Invar: wybór stopu
Invar 36 a Kovar a Super Invar: typowe przedziały CTE, punkt Curie, specyfikacje i uwagi o obróbce, z tabelą decyzyjną dla uchwytów, złączy szklanych i części kosmicznych.
- Cost
Koszt obróbki Invaru: co warsztaty wyceniają w części z Invaru 36
Skąd bierze się koszt obróbki Invaru: materiał, wolne skrawanie, wyżarzanie odprężające, kontrola w 20 °C i atesty, z przykładem wyceny i sposobami na obniżenie kosztu.